Nieuws

Hoe zorgt een platte flens voor een betrouwbare afdichting met bouten?

2026-09-17 13:30:08

In een petrochemische fabriek moet een geschroefde platte flensverbinding procesvloeistof bevatten met een druk hoger dan 100 bar en temperaturen hoger dan 400 °C. De afdichting wordt niet door één enkel onderdeel tot stand gebracht, maar door een systeem: de flensvlakken, de pakking en de bouten. Wanneer de bouten worden vastgedraaid, genereren ze een klemkracht die de pakking tussen de flensvlakken samendrukt. De pakking vervormt en vult op zijn beurt de microscopisch kleine onregelmatigheden op de flensoppervlakken, waardoor een barrière ontstaat die lekkage voorkomt. Dit lijkt eenvoudig genoeg. Toch zijn flenslekken een van de meest voorkomende oorzaken van industriële ongevallen en productieverliezen. De reden hiervoor is dat het bereiken van een betrouwbare afdichting een nauwkeurig evenwicht vereist tussen de boutbelasting, de compressie van de pakking en de flensstijfheid; een evenwicht dat gemakkelijk wordt verstoord door onjuiste installatie, onjuist boutkoppel of een slechte kwaliteit van het flensvlak.


De vraag hoe eenplatte flensVoor een betrouwbare afdichting met bouten is het dus niet alleen een kwestie van bouten aandraaien tot ze goed vast zitten. Het is een kwestie van techniek. De boutbelasting moet voldoende zijn om de pakking voldoende samen te drukken om af te dichten, maar niet zo hoog dat deze de pakking verplettert of de bouten loslaat. De flensvlakken moeten vlak en glad genoeg zijn zodat de pakking zich kan aanpassen, maar niet zo glad dat de pakking geen grip kan krijgen. Om een ​​gelijkmatige verdeling van de belasting te garanderen, moeten de bouten in een bepaalde volgorde worden vastgedraaid. En het hele samenstel moet zo worden ontworpen dat het bestand is tegen de bedrijfsdruk, temperatuur en thermische cycli zonder zijn afdichtingskracht te verliezen. In dit artikel wordt elk van deze factoren in technisch detail onderzocht, waardoor ingenieurs, onderhoudsprofessionals en inkoopspecialisten een uitgebreid inzicht krijgen in de afdichting van geschroefde platte flensen. BijWenzhou Longan Flens Co., Ltd.Onze fabriek produceert al meer dan twintig jaar platte flenzen en we hebben een diepgaand inzicht ontwikkeld in de factoren die de betrouwbaarheid van afdichtingen bepalen.

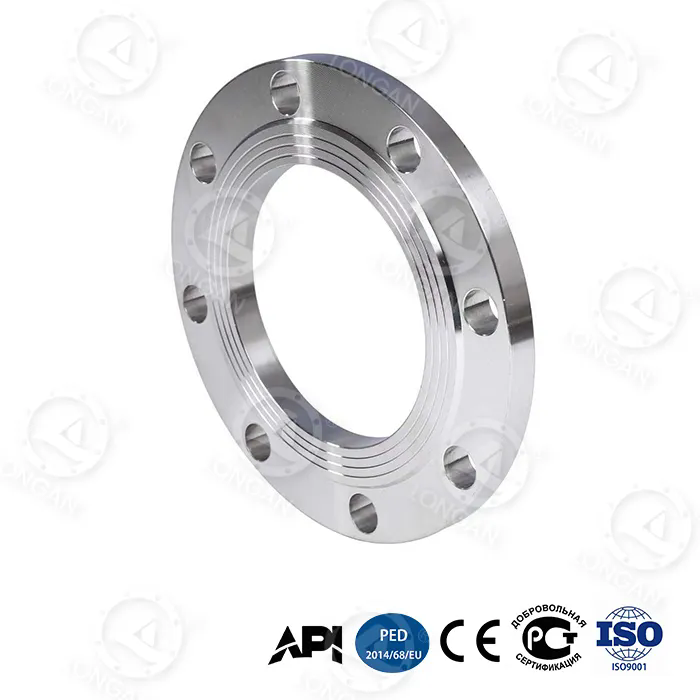
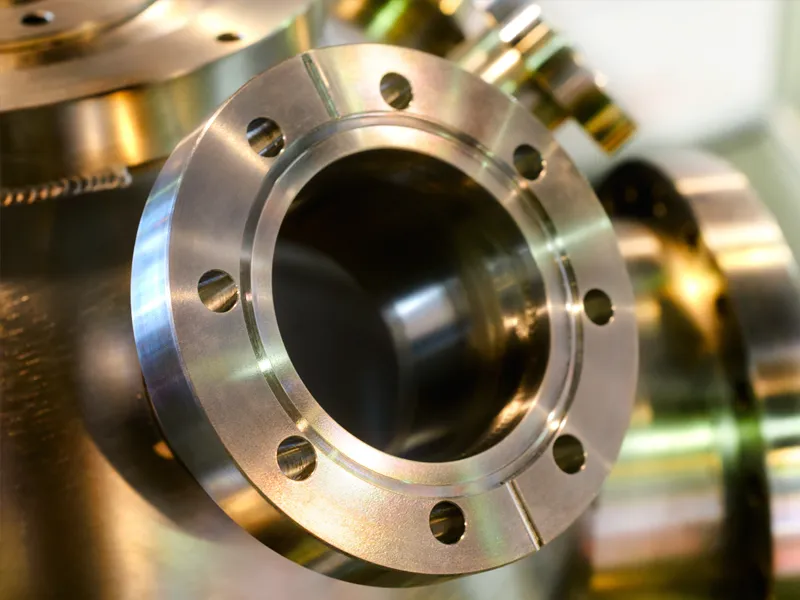
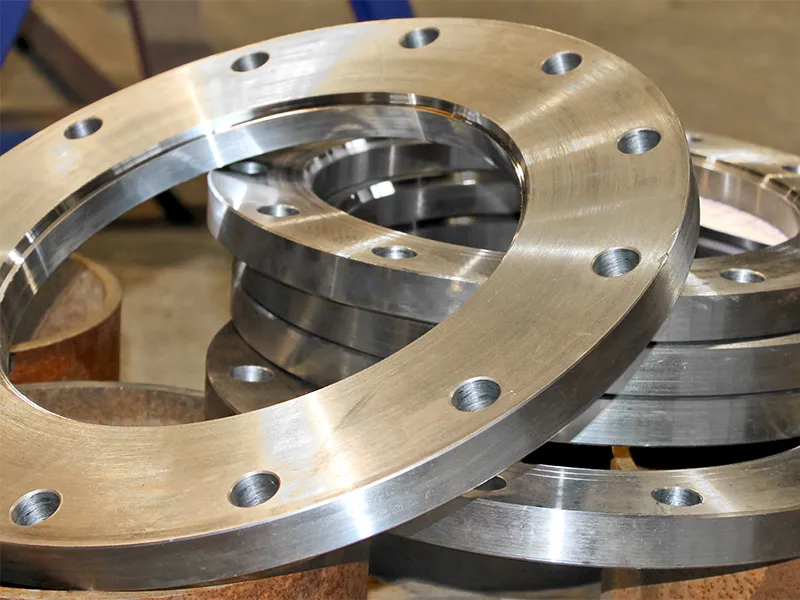
sme b16.5 flat face flange


Inhoudsopgave


1. Het afdichtingsmechanisme: wat gebeurt er eigenlijk als je een bout vastdraait?

Om te begrijpen hoe een platte flens een betrouwbare afdichting bereikt, moeten we eerst de werking van de boutverbinding begrijpen. Wanneer een bout wordt vastgedraaid, wordt deze elastisch uitgerekt. De bout werkt als een veer en de spanning in de bout creëert een klemkracht die de twee flensvlakken naar elkaar toe trekt. Deze klemkracht wordt via de flensvlakken op de pakking overgebracht. De pakking, die van zachter materiaal is gemaakt dan de flens, wordt samengedrukt. Terwijl het wordt samengedrukt, stroomt het in de microscopisch kleine valleien en krast het op het flensvlak, waardoor een kronkelig pad ontstaat waar de vloeistof onder druk niet gemakkelijk kan binnendringen. De afdichting wordt bereikt wanneer de pakking voldoende wordt samengedrukt om deze onregelmatigheden op te vullen en wanneer de resterende compressiespanning op de pakking groter is dan de interne druk van de vloeistof.

Het belangrijkste principe is dat de pakking gedurende de hele levensduur van de verbinding in een staat van compressie moet worden gehouden. Als de compressiespanning onder een kritisch niveau daalt, zal de afdichting gaan lekken. De drukspanning kan om verschillende redenen afnemen. De pakking kan na verloop van tijd ontspannen (kruipen), vooral bij hogere temperaturen. De bouten kunnen spanning verliezen als gevolg van ontspanning of trillingen. De flensvlakken kunnen loskomen als gevolg van thermische uitzetting of buiging. Het platte flensontwerp moet met al deze factoren rekening houden. Een dikkere, stijvere flens is bestand tegen buigen en handhaaft een meer uniforme drukspanning op de pakking. Een groter aantal kleinere bouten zorgt voor een uniformere klemkracht dan een kleiner aantal grotere bouten. En het pakkingmateriaal moet zo worden gekozen dat het weerstand biedt aan ontspanning en chemische aantasting.

De volgende tabel vat de belangrijkste krachten en factoren samen die de betrouwbaarheid van een geschroefde vlakke flensafdichting bepalen.

Factor Beschrijving Impact op afdichting
Boutspanning De elastische rek van de bout wanneer deze wordt vastgedraaid Zorgt voor de klemkracht die de pakking samendrukt
Pakkingcompressie De vervorming van de pakking onder boutbelasting Vult oneffenheden in het oppervlak op en creëert een afdichting
Flensstijfheid De weerstand van de flens tegen buigen onder boutbelasting Zorgt voor een uniforme compressie van de pakking over het gehele oppervlak
Pakking Ontspanning Het verlies van compressiespanning in de loop van de tijd Vermindert de afdichtingskracht; moet worden geminimaliseerd
Thermische effecten Differentiële expansie van bouten, flenzen en pakking Kan de boutbelasting verhogen of verlagen
Interne druk De kracht die wordt uitgeoefend door de procesvloeistof Heeft de neiging de flenzen te scheiden; moet worden gecompenseerd door boutbelasting

Bij Wenzhou Longan Flange Co., Ltd. ontwerpen we onze platte flenzen om deze factoren te optimaliseren. Onze flenzen zijn vervaardigd uit hoogwaardig staal en zijn machinaal bewerkt tot nauwkeurige afmetingen om een ​​goede pasvorm en verdeling van de belasting te garanderen. We bieden ook technische begeleiding bij de keuze van bouten, pakkingen en aandraaiprocedures om onze klanten te helpen bij het verkrijgen van betrouwbare afdichtingen in hun specifieke toepassingen.


2. Boutbelasting en koppel: de cijfers die succes of falen bepalen

De boutbelasting is de belangrijkste variabele bij het bereiken van een betrouwbare afdichting. Als de boutbelasting te laag is, wordt de pakking niet voldoende samengedrukt om af te dichten. Als de boutbelasting te hoog is, kan de pakking verpletterd worden, kunnen de bouten meegeven of kan de flens beschadigd raken. De beoogde boutbelasting wordt bepaald door de aanbeveling van de fabrikant van de pakking, waarin de minimale en maximale drukspanning voor het pakkingmateriaal wordt gespecificeerd. Deze spanning wordt vervolgens omgezet in een koppelwaarde met behulp van de draadwrijving van de bout en de geometrie van de verbinding. De relatie tussen koppel en spanning wordt gegeven door de formule: T = K × D × F, waarbij T het koppel is, K de moerfactor is (een dimensieloze coëfficiënt die rekening houdt met wrijving), D de nominale boutdiameter is en F de gewenste boutspanning.

De notenfactor K is een kritische maar vaak verkeerd begrepen parameter. Het hangt af van de smering van de schroefdraad, de oppervlakteafwerking van de bout en moer en de aanwezigheid van eventuele coatings. Een typische waarde voor K is 0,2 voor gesmeerde stalen bouten, maar deze kan variëren van 0,1 tot 0,3, afhankelijk van de omstandigheden. Dit betekent dat dezelfde koppelwaarde een boutspanning kan opleveren die met een factor drie varieert. Dit is de reden waarom koppel alleen geen betrouwbare indicator is voor de boutbelasting. Voor kritische toepassingen gebruiken ingenieurs nauwkeurigere methoden, zoals het meten van boutrek of directe spanningsindicatoren. De onderstaande tabel geeft typische aanhaalmomenten weer voor gangbare boutmaten en pakkingmaterialen.

Boutmaat Pakkingtype Doelboutspanning (MPa) Aanbevolen koppel (Nm) Notenfactor (K)
M16 Rubber 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Spiraalvormige wond 60 - 80 200 - 280 0.18
M24 Spiraalvormige wond 60 - 80 350 - 480 0.18
M24 Metalen mantel 80 - 120 450 - 650 0.16

In onze fabriek voorzien wij onze klanten van gedetailleerde koppelspecificaties voor elke vlakke flens die wij vervaardigen. Deze specificaties zijn gebaseerd op de flensafmetingen, de boutmaat en het materiaal, het pakkingtype en de bedrijfsomstandigheden. Wij adviseren ook het gebruik van gekalibreerde momentsleutels en de verificatie van de boutspanning met behulp van een tweede methode, zoals het meten van de boutrek met een micrometer of het gebruik van een ultrasone boutspanningsmeter. Deze rigoureuze aanpak van de controle van de boutbelasting is essentieel voor het bereiken van betrouwbare afdichting in kritische toepassingen.


3. Pakkingselectie: het samendrukbare element dat de afdichting maakt

De pakking is het onderdeel dat feitelijk de afdichting creëert in een geschroefde platte flensverbinding. Het is een samendrukbaar materiaal dat tussen de flensvlakken wordt geperst. De pakking moet zacht genoeg zijn om zich aan te passen aan de onregelmatigheden van het oppervlak van de flensvlakken, maar sterk genoeg om de interne druk en de chemische aantasting van de procesvloeistof te weerstaan. Het moet ook veerkrachtig genoeg zijn om zijn compressiespanning in de loop van de tijd en onder thermische cycli te behouden. Er bestaat niet één pakkingmateriaal dat geschikt is voor alle toepassingen. De keuze van het pakkingmateriaal hangt af van de eisen op het gebied van temperatuur, druk en chemische compatibiliteit van de specifieke toepassing.

De meest voorkomende pakkingmaterialen voor platte flenzen zijn rubber, PTFE, spiraalgewonden en metalen mantels. Rubberen pakkingen worden gebruikt in toepassingen met lage druk en lage temperaturen, zoals water- en luchtleidingen. PTFE-pakkingen worden gebruikt in chemische toepassingen waar weerstand tegen agressieve vloeistoffen vereist is. Spiraalgewonden pakkingen worden gebruikt in toepassingen met hoge druk en hoge temperaturen, zoals stoom- en koolwaterstofleidingen. Pakkingen met metalen mantel worden gebruikt in de meest veeleisende toepassingen, waar de hoogste niveaus van temperatuur- en drukbestendigheid vereist zijn. In de onderstaande tabel worden de belangrijkste eigenschappen van deze pakkingmaterialen vergeleken.

Pakkingmateriaal Maximale temperatuur (°C) Maximale druk (bar) Chemische weerstand Typische toepassing
Rubber (NBR) 100 16 Goed (water, olie) Water, lucht, lagedrukstoom
PTFE 260 40 Uitstekend Chemische verwerking, voedsel
Spiraalvormige wond 500 100 Erg goed Stoom, koolwaterstoffen, hoge druk
Metalen mantel 600 150 Uitstekend Hoge temperatuur, hoge druk

Bij Wenzhou Longan Flange Co., Ltd. vervaardigen we geen pakkingen, maar werken we nauw samen met onze klanten om ervoor te zorgen dat de door hen geselecteerde pakking compatibel is met onze platte flenzen. We bieden gedetailleerde flensvlakafmetingen, inclusief de verhoogde vlakhoogte en de oppervlakteafwerking, die van cruciaal belang zijn voor een goede plaatsing van de pakking. We bieden ook richtlijnen voor de compressiespanning en het aanhaalmoment van de pakkingen, gebaseerd op de aanbevelingen van de fabrikant van de pakking. Ons doel is ervoor te zorgen dat het gehele boutverbindingssysteem (flens, pakking en bouten) samenwerkt om een ​​betrouwbare afdichting te bereiken.


4. Flensvlakafwerking: waarom oppervlakteruwheid een cruciale parameter is

De oppervlakteafwerking van het flensvlak is een kritische parameter die vaak over het hoofd wordt gezien. De pakking moet zich kunnen aanpassen aan de onregelmatigheden in het oppervlak van het flensvlak om een ​​afdichting te creëren. Als het oppervlak te ruw is, kan de pakking de diepe dalen mogelijk niet opvullen en kan er een lekpad achterblijven. Als het oppervlak te glad is, kan de pakking mogelijk geen grip op het oppervlak hebben en kan deze onder druk wegglijden of extruderen. De optimale oppervlakteafwerking is een balans tussen deze twee uitersten. Voor de meeste pakkingmaterialen wordt een oppervlakteruwheid van Ra 3,2 tot 6,3 micrometer aanbevolen. Dit wordt doorgaans bereikt door het flensvlak te bewerken met een gekarteld of concentrisch groefpatroon, ook wel een "fonografische" afwerking genoemd.

De fonografische afwerking is gespecificeerd in normen zoals ASME B16.5 en EN 1092-1. De afwerking wordt gecreëerd door een gereedschap dat een doorlopende spiraalvormige groef op het flensvlak snijdt. De groefdiepte en -afstand worden gecontroleerd om de gewenste ruwheid te bereiken. Het groefpatroon biedt een reeks ribbels en dalen waar de pakking grip op kan krijgen. Deze grip voorkomt dat de pakking door de interne druk wordt uitgeblazen en helpt de afdichting tijdens thermische cycli te behouden. De onderstaande tabel geeft de aanbevolen oppervlakteafwerking voor verschillende pakkingmaterialen.

Pakkingmateriaal Aanbevolen oppervlakteruwheid (Ra, µm) Afwerkingstype
Rubber 3,2 - 6,3 Fonografisch (concentrisch of gekarteld)
PTFE 1,6 - 3,2 Fonografisch of glad
Spiraalvormige wond 3,2 - 6,3 Fonografisch
Metalen mantel 3,2 - 6,3 Fonografisch

In onze fabriek bewerken we al onze platte flensvlakken tot de gespecificeerde oppervlakteafwerking met behulp van CNC-draaibanken met precisiegereedschap. Wij verifiëren de oppervlakteafwerking met behulp van een profilometer en leggen de resultaten vast in onze kwaliteitscontroledocumentatie. Dit zorgt ervoor dat elke vlakke flens die we produceren het optimale oppervlak biedt voor het plaatsen van pakkingen. We bieden ook een reeks oppervlakteafwerkingen, waaronder een gladde afwerking, een gekartelde afwerking en een ringverbindingsafwerking, om te voldoen aan de eisen van verschillende pakkingtypen en toepassingen.


5. Volgorde van aanhalen van bouten en kwaliteitscontrole

De volgorde van het aanhalen van de bouten is een andere kritische factor bij het verkrijgen van een betrouwbare afdichting. Als de bouten één voor één in willekeurige volgorde worden vastgedraaid, zal de flens vervormd raken en zal de pakkingscompressie ongelijkmatig zijn. Dit kan tot lekkage leiden, zelfs als de uiteindelijke koppelwaarden correct zijn. De juiste procedure is om de bouten in een ster- of kruispatroon in meerdere passen vast te draaien. De eerste passage moet een passage met laag koppel zijn (doorgaans 30% van het uiteindelijke koppel) om de pakking op zijn plaats te houden en de flenzen op één lijn te brengen. De tweede doorgang moet een doorgang met gemiddeld koppel zijn (doorgaans 60% van het uiteindelijke koppel). De laatste doorgang moet op het volledige koppel plaatsvinden, opnieuw in een sterpatroon. Dit geleidelijke, uniforme aandraaien zorgt ervoor dat de pakking gelijkmatig wordt samengedrukt en dat de flensvlakken parallel blijven.

Het aantal passages en de specifieke koppelwaarden zijn afhankelijk van de grootte van de flens, het aantal bouten en het pakkingmateriaal. Voor grote flenzen met veel bouten kunnen drie of vier passages nodig zijn. Voor kleine flenzen kunnen twee doorgangen voldoende zijn. De onderstaande tabel geeft een algemene richtlijn voor het aanhalen van bouten.

Flensgrootte Aantal bouten Aanbevolen passen Koppelpatroon
DN50 - DN100 4 - 8 2 Sterpatroon
DN150 - DN300 8 - 12 3 Sterpatroon
DN350 - DN600 12 - 20 3 - 4 Sterpatroon
>DN600 > 20 4+ Sterpatroon, meerdere fasen

Kwaliteitscontrole is essentieel om ervoor te zorgen dat de aandraaiprocedure correct wordt uitgevoerd. Na de laatste koppelpassage moet een gekwalificeerde inspecteur het koppel op elke bout verifiëren met behulp van een gekalibreerde momentsleutel. De inspecteur moet ook de opening tussen de flensvlakken op verschillende punten rond de omtrek controleren om er zeker van te zijn dat de flenzen evenwijdig zijn. Als de opening ongelijkmatig is, moeten de bouten worden losgedraaid en de aanhaalprocedure worden herhaald. Bij Wenzhou Longan Flange Co., Ltd. voorzien we onze klanten van gedetailleerde installatie-instructies en koppelspecificaties voor elke platte flens die we produceren. We bieden ook training en technische ondersteuning op locatie om onze klanten te helpen betrouwbare afdichtingen te realiseren in hun kritische toepassingen.


6. Veelgestelde vragen (FAQ)

Vraag 1: Wat is het juiste boutkoppel voor een vlakke flens?

Antwoord: Het juiste boutkoppel is afhankelijk van de boutmaat, het boutmateriaal, het pakkingmateriaal en de bedrijfsomstandigheden. Deze wordt doorgaans gespecificeerd door de fabrikant van de pakking of berekend met behulp van de formule T = K × D × F, waarbij K de moerfactor is, D de boutdiameter en F de beoogde boutspanning. We bieden gedetailleerde koppelspecificaties voor elke platte flens die we vervaardigen bij Wenzhou Longan Flange Co., Ltd. Het is essentieel om een ​​gekalibreerde momentsleutel te gebruiken en de aanbevolen aandraaivolgorde te volgen.

Vraag 2: Waarom lekt mijn platte flens, zelfs nadat ik de bouten met het voorgeschreven aanhaalmoment heb vastgedraaid?

Antwoord: Er zijn verschillende mogelijke redenen. De pakking is mogelijk beschadigd of van het verkeerde materiaal. De flensvlakken kunnen beschadigd zijn of een onjuiste oppervlakteafwerking hebben. De bouten kunnen vervuild of niet goed gesmeerd zijn, wat resulteert in een moerfactor die afwijkt van de aangenomen waarde. De flenzen mogen niet evenwijdig zijn. Of de bedrijfsomstandigheden kunnen de druk- of temperatuurspecificatie van de pakking overschrijden. Een grondige inspectie van alle componenten en een herziening van de installatieprocedure zijn noodzakelijk om de oorzaak te identificeren.

Vraag 3: Wat is het verschil tussen een verhoogde en een vlakke flens?

Antwoord: Een platte flens met verhoogd oppervlak heeft een kleine opstaande ring aan de voorkant, terwijl een platte flens een volledig vlak oppervlak heeft. Het verhoogde vlak is ontworpen om de boutbelasting op de pakking te concentreren, waardoor de afdichtingsspanning toeneemt. Flenzen met vlak oppervlak worden gebruikt met volgelaatspakkingen en komen vaak voor bij lagedruktoepassingen en bij gietijzeren of kunststof flenzen. De keuze is afhankelijk van de toepassing en de tegenflens.

Vraag 4: Hoe vaak moeten platte flensbouten opnieuw worden aangedraaid?

Antwoord: Platte flensbouten moeten na de eerste 24 bedrijfsuren opnieuw worden vastgedraaid, vooral bij toepassingen met hoge temperaturen waar thermische uitzetting en ontspanning van de pakking een verlies aan boutkracht kunnen veroorzaken. Daarna wordt het opnieuw vastdraaien doorgaans uitgevoerd tijdens geplande onderhoudsintervallen, zoals jaarlijkse stilleggingen. De frequentie is afhankelijk van de kriticiteit van de toepassing en de bedrijfsomstandigheden. Regelmatige inspectie op lekken wordt ook aanbevolen.

Vraag 5: Wat is de maximale druk die een platte flens kan afdichten?

Antwoord: De maximale druk die een platte flens kan afdichten, is afhankelijk van de flenswaarde, het pakkingmateriaal en de boutbelasting. Een platte flens van klasse 150 met een spiraalgewonden pakking kan bijvoorbeeld tot 20 bar afdichten bij omgevingstemperatuur. Een klasse 300 flens kan tot 50 bar afdichten. Hogere drukken vereisen hogere flenswaarden en robuustere pakkingmaterialen. In onze fabriek vervaardigen wij platte flenzen in verschillende drukklassen om aan de eisen van verschillende toepassingen te voldoen.


7. Conclusie

Het realiseren van een betrouwbare afdichting met een geschroefde platte flens is een uitdaging op het gebied van systeemtechniek. Het vereist de juiste combinatie van boutbelasting, pakkingcompressie, flensstijfheid en oppervlakteafwerking. Elk van deze factoren moet zorgvuldig worden gespecificeerd en gecontroleerd om ervoor te zorgen dat de pakking gedurende de hele levensduur van de verbinding in een staat van compressie blijft. De boutbelasting moet voldoende zijn om de pakking samen te drukken, maar niet zo hoog dat deze de pakking of de flens beschadigt. De pakking moet compatibel zijn met de procesvloeistof en bestand zijn tegen de bedrijfstemperatuur en -druk. De flensvlakken moeten vlak zijn en de juiste oppervlakteafwerking hebben, zodat de pakking zich kan aanpassen en grip kan krijgen. En de bouten moeten in de juiste volgorde worden vastgedraaid om een ​​gelijkmatige verdeling van de belasting te garanderen. Bij Wenzhou Longan Flange Co., Ltd. produceert onze fabriek al meer dan twintig jaar platte flenzen en hebben we een diep inzicht in deze factoren ontwikkeld. Onze flenzen zijn met precisie vervaardigd om een ​​goede pasvorm en verdeling van de belasting te garanderen, en we bieden onze klanten de technische ondersteuning die ze nodig hebben om betrouwbare afdichtingen te realiseren.

Of u nu een nieuw leidingsysteem ontwerpt of een bestaand leidingsysteem onderhoudt, wij nodigen u uit om contact met ons op te nemen om uw vlakke flensvereisten te bespreken. Ons team van ingenieurs kan u helpen bij het selecteren van de juiste flens voor uw toepassing, het verstrekken van koppelspecificaties en het bieden van advies bij de selectie en installatie van pakkingen. Wij streven ernaar onze klanten producten van de hoogste kwaliteit en de best mogelijke service te bieden.

Neem vandaag nog contact op met Wenzhou Longan Flange Co., Ltdom uw vlakke flensvereisten te bespreken en te ontdekken hoe onze producten u kunnen helpen bij het realiseren van betrouwbare afdichtingen in uw kritische toepassingen.

Gerelateerd nieuws
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept